

13928555479
中文
- 中文
- English
往复式包装机的机器特点
2025-01-02 17:52:14
浏览:
“
往复式包装机的机器特点主要体现在以下几个方面:1.双变频控制:袋长可以通过简单设置即实现切割,无需手动调节空走,一步到位,大大节省了操作时间和人力成本。变频器的
”
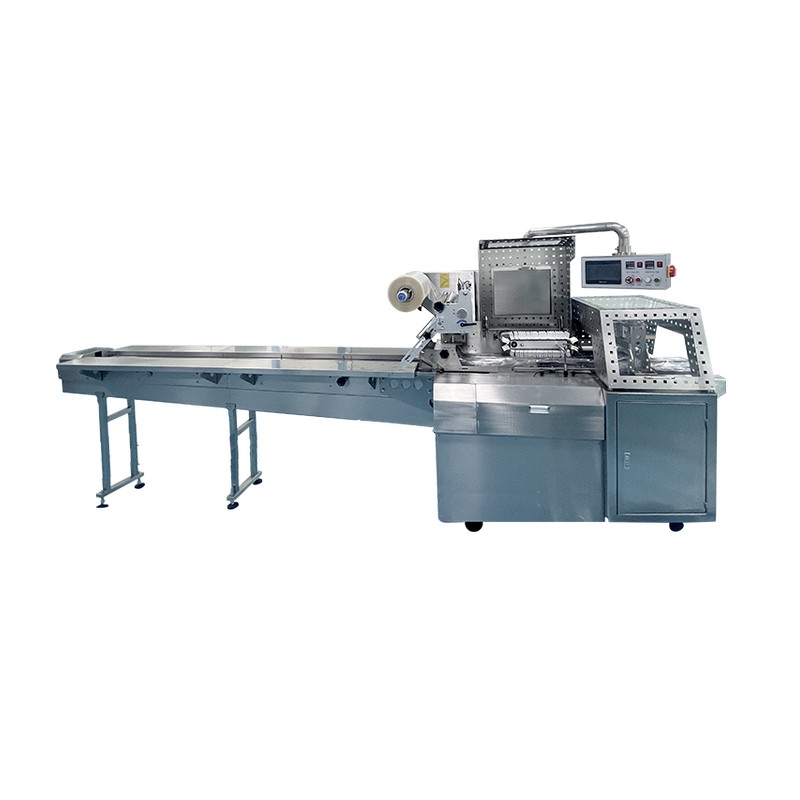
往复式包装机的机器特点主要体现在以下几个方面:
1.双变频控制:
袋长可以通过简单设置即实现切割,无需手动调节空走,一步到位,大大节省了操作时间和人力成本。
变频器的应用使得机器的运行更加平稳,减少了机械磨损,延长了设备的使用寿命。
2.先进的人机界面:
配备触摸屏或按键式操作面板,使得参数设定和机器操作更加方便快捷。
人机界面友好,易于理解和操作,降低了对操作人员的技能要求。
3.故障自诊断功能:
机器内置故障自诊断系统,能够实时监测机器的运行状态,及时发现并报告故障。
故障显示清晰明了,便于维修人员快速定位问题并进行修复。
4.温度独立PID控制:
封口温度可以根据包装材料的特性进行独立调节,确保封口质量。
PID控制算法的应用使得温度控制更加***和稳定,避免了因温度波动而导致的封口不良问题。
5.端封插角装置:
配备端封插角装置,使得包装袋的封口更加牢固和美观。
插角装置具有定位停机功能,避免了因误操作而导致的粘刀和浪费包膜问题。
6.软件控制:
机器的所有控制功能均由软件实现,便于进行功能调整和技术升级。
软件控制还使得机器具有更强的灵活性和可扩展性,能够适应不同产品的包装需求。
7.***的包装速度:
往复式包装机具有较高的包装速度,能够满足大规模生产的需求。
机器的运行速度可以根据生产需求进行调节,以适应不同的生产节奏。
8.稳定可靠的性能:
机器采用优质的材料和先进的制造工艺,确保了设备的稳定性和可靠性。
机器在长期运行过程中能够保持稳定的性能和精度,减少了因设备故障而导致的生产中断问题。
9.易于维护和保养:
机器的结构设计合理,易于进行维护和保养工作。
机器的易损件和消耗品易于更换和购买,降低了维护成本。
综上所述,往复式包装机具有双变频控制、先进的人机界面、故障自诊断功能、温度独立PID控制、端封插角装置、软件控制、***的包装速度以及稳定可靠的性能等特点。这些特点使得往复式包装机在食品、饮料、医药、化工等行业的产品包装中具有广泛的应用前景。










广东铭川智能设备有限公司
联系人: 余先生
联系电话:13928555479
E-mail:1518672490@qq.com
qq:1518672490
微信号:13928555479
地址:广东省佛山市南海区平洲夏东涌口工业区东区三横路1号
官网网址:www.mchpacking.com

抖音

手机站

微信联系
Copyright ©版权所有 广东铭川智能设备有限公司 主要从事枕式包装机,立式包装机,水平给袋机,茶叶包装机,L型封切热收缩膜包装机等, 欢迎来电咨询!
粤ICP备2020118892号 技术支持:舍予科技
Copyright ©版权所有 广东铭川智能设备有限公司 主要从事枕式包装机,立式包装机,水平给袋机,茶叶包装机,L型封切热收缩膜包装机等, 欢迎来电咨询!
备案号:粤ICP备2020118892号 技术支持:舍予科技
